 0


 English
 Español
 中文简体
 عربى
Noticias de la industria
Inicio / Noticias / Noticias de la industria / ¿Cómo se fabrican los rodamientos de bolas? El proceso de fabricación completo, paso a paso.

2026-09-21
Un rodamiento de bolas se convierte en rodamiento en la fase de rectificado, no antes. La forja, el torneado y el tratamiento térmico preparan formas de acero endurecido; Luego, el rectificado y el lapeado ajustan las micras que deciden qué tan silenciosamente gira el rodamiento, cuánta carga soporta y cuánto dura. Ese pedido es importante para cualquiera que compre rodamientos, porque explica dónde se ubica el costo, por qué dos cotizaciones para el mismo tamaño pueden diferir tanto y por qué los problemas de calidad generalmente se remontan a unas pocas etapas específicas y verificables.
Al abrir un rodamiento 608 averiado de un motor de ventilador o de una rueda de patineta, la anatomía es casi decepcionantemente simple: un anillo interior, un anillo exterior, una hilera de bolas endurecidas, una jaula que evita que esas bolas se toquen y una película de grasa. La cuestión de la fabricación es cómo se fabrican esos cinco elementos básicos con la precisión suficiente para funcionar a decenas de miles de revoluciones por minuto. La respuesta son dos líneas de producción paralelas (una para anillos y otra para bolas) que solo se unen en el ensamblaje final.
Esta guía sigue el proceso completo tal como lo ejecuta una fábrica de rodamientos rígidos de bolas: selección de materia prima, forjado, torneado, tratamiento térmico, fabricación de bolas, rectificado, superacabado, ensamblaje y pruebas de lotes. También cubre los rodamientos recubiertos, el control de calidad, las comprobaciones importantes antes de realizar el pedido y las preguntas que los compradores plantean con más frecuencia. La descripción refleja la producción bajo el sistema de calidad Norma ISO 9001:2015 en una planta con una producción anual de 30 millones de juegos.
Un rodamiento rígido de bolas contiene cuatro componentes sólidos y un consumible, y cada uno sigue una ruta de producción completamente diferente. Esa división es la clave para comprender las diferencias de calidad entre proveedores: cada componente tiene sus propios modos de falla, y un paso débil (un calentamiento de acero sucio, una bola blanda, una pista de rodadura rugosa) es suficiente para arrastrar todo el conjunto.
La trayectoria de carga a través de estas piezas explica el requisito de precisión. Cada unidad de fuerza que pasa del eje a la carcasa atraviesa dos pistas de rodadura, un juego de bolas y una película lubricante medida en micras. Si una pista de rodadura es rugosa o una bola no está redonda, la tensión de contacto se concentra en puntos altos microscópicos, y esos puntos se convierten en los primeros puntos de fatiga. Esta es la razón por la que la producción de rodamientos se centra menos en dar forma al acero y más en eliminar los últimos rastros de error.
La mayoría de los rodamientos rígidos de bolas del mundo comienzan con acero al cromo, un grado de cromo con alto contenido de carbono que se comercializa bajo varios nombres nacionales: AISI 52100 en Estados Unidos, 100Cr6 en Alemania, SUJ2 en Japón y GCr15 en China. La química es deliberadamente sencilla, aproximadamente 1% de carbono y 1,5% de cromo, porque el valor no está en la aleación exótica sino en la limpieza. Las inclusiones duras no metálicas en el acero sucio actúan como puntos de concentración de tensiones y, en servicio, aparecen como ruido y desconchado temprano por fatiga. Esta es la razón por la que una fábrica seria verifica cada lote de calor entrante mediante análisis espectral en lugar de confiar únicamente en el certificado de la fábrica.
Los grados de acero inoxidable sirven para ambientes corrosivos y se dividen en dos opciones muy diferentes. AISI 440C es un acero inoxidable martensítico que se endurece como el acero al cromo y mantiene 56-60 HRC mientras resiste la oxidación, lo que lo convierte en una opción estándar para equipos alimentarios, áreas de lavado y productos húmedos para exteriores. El AISI 304 no se puede endurecer mediante tratamiento térmico en absoluto (se mantiene blando, por debajo de aproximadamente 200 HB), por lo que los rodamientos 304 intercambian capacidad de carga por una máxima resistencia a la corrosión. El acero al carbono se encuentra en el otro extremo de la escala: reduce el costo de productos livianos como juguetes y ruedas de baja velocidad, pero no puede igualar al acero al cromo en dureza o vida útil.
| Materiales | Rasgos clave | Dureza típica | Usos comunes |
|---|---|---|---|
| Acero cromado (AISI 52100 / GCr15) | Alto contenido de carbono más aproximadamente 1,5% de cromo; excelente vida útil ante la fatiga por rodadura | 60-64 HRC después del tratamiento térmico | Motores, electrodomésticos, herramientas eléctricas, bombas, repuestos para automóviles. |
| acero al carbono | Menor costo, menor precisión y vida de fatiga más corta | Debajo de acero cromado endurecido. | Juguetes, ruedas y ferretería liviana. |
| inoxidable AISI 304 | austenítico; no puede endurecerse completamente; máxima resistencia a la corrosión | Menos de 200 HB (suave) | Equipos de alimentos, áreas húmedas y de lavado con cargas modestas. |
| Acero inoxidable AISI 440C. | martensítico; Acero inoxidable endurecible con fuerte resistencia a la corrosión. | 56-60 HRC después del tratamiento térmico | Productos aptos para uso alimentario y para exteriores que necesitan una capacidad de carga real |
La producción de anillos y de bolas transcurre como dos líneas paralelas que sólo convergen en el momento del montaje. En la línea de anillos la secuencia es forjado, recocido, torneado, tratamiento térmico y rectificado; en la línea de bolas se realiza el tratamiento en frío, el tapajuntas, el tratamiento térmico, el rectificado y el lapeado. La siguiente descripción general sigue el orden utilizado en el taller de una planta de rodamientos rígidos de bolas.
La trazabilidad recorre todas las etapas. Cada palanquilla mantiene su número de calentamiento, cada lote registra el funcionamiento del horno y cada lista de empaque hace referencia al lote de producción, por lo que se puede rastrear un rodamiento terminado hasta su certificado de acero. Según un sistema ISO 9001:2015, esto no es un papeleo opcional: cuando un cliente informa ruido meses después, la trazabilidad determina si la causa se encuentra en un lote de acero, una ejecución de tratamiento térmico o un entorno de ensamblaje, y esa distinción decide si la respuesta correcta es la clasificación, el retrabajo o una corrección del proceso.
Las bolas de los rodamientos nunca se cortan en esferas. Se golpean hasta que queden redondos y luego se enrollan entre sí bajo un abrasivo hasta que cada superficie se promedia, un proceso de autocorrección que convierte el alambre de acero duro en bolas redondas en una fracción de un micrón. Debido a que las piezas son de acero endurecido, las herramientas de corte se desgastarían instantáneamente; el modelado abrasivo es la única vía práctica.
La razón por la que el proceso funciona es la geometría: una bola no tiene un eje fijo. Gira libremente en las ranuras y presenta cada punto de su superficie al abrasivo, por lo que un punto alto es siempre lo siguiente que se desgasta. La pelota que sobresale es la siguiente en golpearse; el proceso elimina sus propios errores. Esto es lo que hace posible producir esferas en masa con mayor precisión que casi cualquier otra pieza mecanizada.
El sistema de calificación pone números a la redondez. En la convención estándar de clasificación de bolas, el número de grado es la desviación máxima permitida de una esfera perfecta en micropulgadas, por lo que el Grado 100 permite alrededor de 2,5 micrones, el Grado 25 permite 0,64, el Grado 10 permite 0,25 y el Grado 5 permite sólo 0,13. La mayoría de los rodamientos rígidos comerciales funcionan con bolas de grado 100; Los motores silenciosos para electrodomésticos y los husillos de precisión justifican el Grado 10 o mejor. Cada paso hacia abajo en la escala de calificaciones agrega tiempo de lapeado y costo de inspección, lo que hace que la calificación de las bolas sea uno de los factores de costo silenciosos dentro de cualquier cotización de rodamientos.
La redondez por sí sola todavía no es suficiente: las bolas también deben coincidir con sus anillos. Dado que ningún proceso de molienda es perfectamente repetible, las bolas terminadas se clasifican en grupos de tamaños medidos en fracciones de micras, y los anillos molidos en el mismo lote se combinan con el grupo que restaura el espacio interno diseñado. Este ensamblaje selectivo es una práctica estándar en toda la industria, y es una razón más por la que las fábricas de rodamientos miden todo dos veces: una para clasificar y otra para probar.
El pulido da forma al acero, pero el tratamiento térmico decide si sobrevive. Una pista de rodadura perfectamente rectificada sin la dureza correcta se abollaría y descascararía bajo carga en cuestión de días, por lo que el horno, no la máquina rectificadora, es donde una pieza de acero moldeado realmente se convierte en material de soporte.
Para el acero cromado, los anillos en bruto y las bolas se calientan a alrededor de 840 °C hasta que la estructura se transforma en austenita, se enfrían en aceite lo suficientemente rápido como para fijar la martensita dura y luego se templan cerca de 160 °C para aliviar la tensión interna. El resultado es 60-64 HRC: lo suficientemente duro para resistir la fatiga por contacto de rodadura, lo suficientemente resistente como para no agrietarse bajo un impacto. Si se evita el temperamento, las piezas quedarán quebradizas; Se sobretempla y la dureza disminuye junto con la vida útil.
El control en esta etapa es invisible en una pieza terminada y su falsificación es costosa. La uniformidad de la temperatura del horno, la condición del aceite de enfriamiento y el tiempo de remojo deciden si un lote completo cumple con las especificaciones o se suaviza. También es necesario controlar la distorsión: los anillos tratados térmicamente se deforman ligeramente y el proceso debe mantener esa deformación dentro del margen de molienda; de lo contrario, la línea de molienda paga por el error del horno en ciclos adicionales. Las calidades de precisión añaden un paso más: un tratamiento en frío profundo que transforma la austenita retenida y estabiliza las dimensiones durante años de servicio.
Objetivos de dureza después del tratamiento térmico: el acero al cromo (AISI 52100 / GCr15) alcanza 60-64 HRC; El inoxidable AISI 440C alcanza 56-60 HRC; El acero inoxidable AISI 304 no se puede endurecer completamente y se mantiene por debajo de aproximadamente 200 HB.
Aquí es también donde la división del acero inoxidable se vuelve física. Las piezas de 440C pasan por los mismos hornos y salen con una dureza utilizable, mientras que los anillos de 304 no pueden endurecerse en absoluto. Ese único hecho metalúrgico explica por qué los rodamientos 304 son adecuados para aplicaciones húmedas y con mucha corrosión con cargas modestas, y por qué 440C es la respuesta cuando una aplicación necesita resistencia a la corrosión y capacidad de carga real al mismo tiempo.
Cada anillo llega a la línea de molienda deliberadamente sobredimensionado. La molienda elimina ese margen y, al mismo tiempo, define las tolerancias que realmente paga un comprador, lo que la convierte en la etapa más influyente de toda la cadena de producción.
La secuencia es fija: primero pulir las caras para crear un plano de referencia, luego el diámetro exterior y el orificio, luego la pista de rodadura. El refrigerante corre constantemente, porque una rueda momentáneamente seca puede quemar la superficie y crear microfisuras que se esconden en el interior de una pieza aparentemente en buen estado hasta que falla prematuramente. Después del pulido de la pista de rodadura, una pasada de superacabado con piedras finas reduce la rugosidad de la superficie muy por debajo de 0,1 micras Ra, un acabado que parece un espejo y, lo que es más importante, permite que la película lubricante se forme y transporte la carga correctamente. Omitir o acortar el superacabado es una de las formas clásicas de reducir costos de manera invisible, y siempre reaparece más tarde en forma de ruido y una vida útil más corta.
| Clase ISO | Equivalente ABEC | lo que aprieta | Aplicaciones típicas |
|---|---|---|---|
| P0 | ABEC 1 | Tolerancias dimensionales estándar | Motores generales, electrodomésticos, herramientas eléctricas, bombas. |
| P6 | ABEC 3 | Mayor tolerancia de ancho y descentramiento | Mejores motores, herramientas eléctricas, cajas de cambios. |
| P5 | ABEC 5 | Control de escurrimiento a nivel de micras | Husillos de máquinas herramienta, instrumentos de precisión. |
| P4 | ABEC 7 | Geometría muy ajustada para alta velocidad. | Husillos de alta velocidad, aeroespacial, piezas de mano dentales. |
Elegir una clase es una decisión de costos, no un símbolo de estatus. El motor de un electrodoméstico, una bomba de agua o una herramienta eléctrica normalmente funcionan correctamente en P0 (ABEC 1); pagar por P5 compra tolerancia que la aplicación nunca usa. Husillos de máquinas herramienta, motores de alta velocidad e instrumentos de medición son los casos en los que P5 y P4 realmente ganan su precio. Cuando dos cotizaciones para el mismo tamaño difieren marcadamente, la clase de tolerancia es uno de los primeros elementos que se confirma por escrito, justo detrás de la especificación del acero.
La asamblea es corta en tiempo y larga en consecuencias. Dos líneas de producción paralelas convergen y las partes menos costosas del rodamiento (jaula, grasa y sellos) terminan decidiendo gran parte de su comportamiento en el mundo real.
Las jaulas de acero estampado son las predeterminadas en los rodamientos rígidos pequeños: económicas, rígidas y remachadas entre sí en dos mitades. Las jaulas de nailon funcionan más silenciosamente y no se oxidan, por lo que predominan en los rodamientos de electrodomésticos silenciosos, con la desventaja de un techo de temperatura de alrededor de 120 °C. El latón aparece en rodamientos más grandes o especiales donde la fuerza y la resistencia al calor son importantes juntas.
Los anillos y las bolas se encuentran en grupos iguales. El grupo de tamaño de bola se selecciona en función de las pistas de rodadura medidas para que el rodamiento ensamblado aterrice dentro de su juego interno diseñado: el pequeño movimiento libre entre los anillos que se contrae a medida que se monta el rodamiento y se calienta. El espacio libre estándar (C0) se adapta a la mayoría de las aplicaciones; Se especifica una holgura C3 mayor cuando el aro interior se calienta o encaja firmemente en el eje. Las bolas se cargan en el espacio entre los anillos desplazados, espaciadas uniformemente, y las cavidades de la jaula se rompen o remachan alrededor de ellas antes de que el rodamiento ensamblado pase por su lavado final, porque los residuos de molienda que quedan en el interior son una fuente de ruido que ningún sello puede eliminar.
La grasa ocupa aproximadamente entre un cuarto y un tercio del espacio interior libre. Demasiado poco y el rodamiento corre hacia el contacto con el metal a gran velocidad; demasiado y el batido aumenta la temperatura y el ruido. Para los compradores, vale la pena confirmar explícitamente la especificación de la grasa, porque establece el límite de velocidad, el comportamiento a bajas temperaturas y la vida útil sin mantenimiento del producto terminado.
ZZ significa dos escudos metálicos: sin contacto, resistencia mínima, eficaz contra el polvo grueso y moderado contra el agua. 2RS significa dos juntas de goma, normalmente NBR, en ligero contacto con el aro interior: mucho mejor contra el polvo fino y la humedad, un par de giro ligeramente mayor y un techo de temperatura práctico de alrededor de 110 °C. La elección correcta es ambiental: las condiciones secas, rápidas y limpias se inclinan hacia ZZ; el equipo mojado, polvoriento o lavado se inclina hacia 2RS.
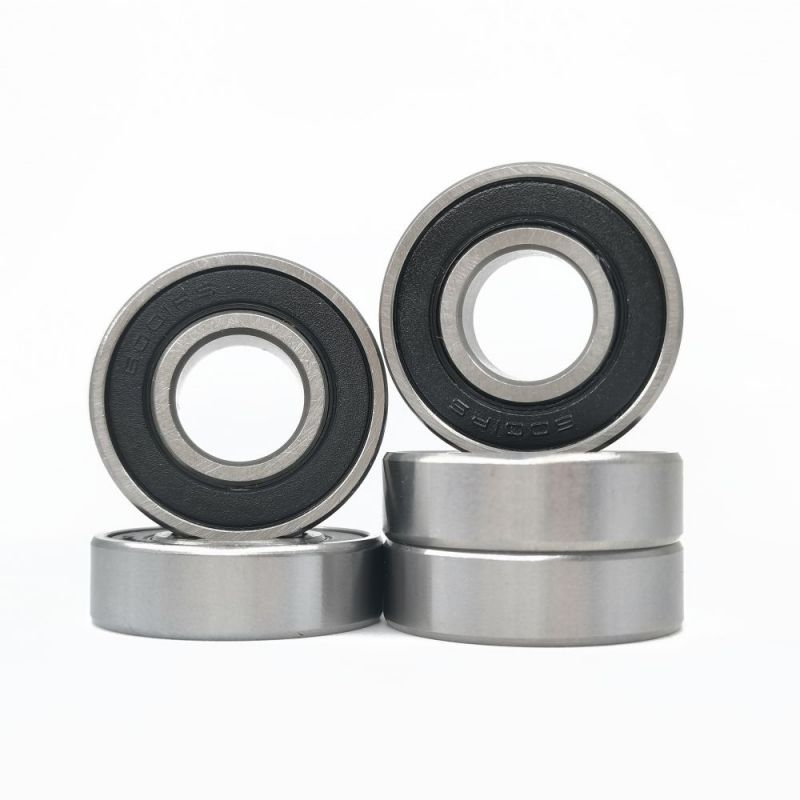
El resultado clásico de este proceso. Rodamiento rígido de bolas sellado de hierro doble 608ZZ Rodamiento de acero cromado de 8 x 22 x 7 mm con escudos metálicos dobles: el tamaño pequeño más común en motores, herramientas y hardware. Ver especificaciones del productoAntes del embalaje, los grados de bajo ruido pasan 100% pruebas de vibración, mientras que los grados estándar se verifican mediante muestreo. Cada rodamiento recibe una película de aceite antioxidante y un paquete sellado. La conservación es parte de la fabricación, no una ocurrencia tardía: un rodamiento dimensionalmente perfecto que se oxida en un almacén húmedo antes de la instalación todavía cuenta como una entrega defectuosa.
Algunos rodamientos están diseñados para ser silenciosos y respetuosos con la superficie en lugar de ser extremadamente duros, y eso se logra con un segundo proceso de moldeo que envuelve el anillo exterior en plástico o poliuretano.
El cojinete de base, comúnmente del tamaño de las series 608, 626 o 6000, se lava y se monta en el núcleo de un molde. Se inyecta plástico fundido o poliuretano termoplástico alrededor del anillo exterior, se adhiere a él a medida que se enfría y sale con el perfil de trabajo formado en el mismo paso: una banda de rodadura plana para rodillos, una ranura en V o en U para pistas deslizantes, en colores como blanco, negro, naranja y verde que los clientes utilizan para mantener sus líneas de productos identificables de un vistazo.
El recubrimiento cambia el comportamiento de toda la rueda. Las capas de plástico y PU amortiguan el ruido metálico que el acero duro transmite a los marcos de muebles, puertas correderas, ventanas y estructuras transportadoras; protegen las superficies sobre las que rueda el rodamiento contra rayones y desgaste; y el poliuretano agrega agarre y absorción de impactos para ruedas de carro y transporte, generalmente especificadas en la banda de dureza Shore A 85-95. En muebles, productos para bebés y ferretería para el hogar, la capa recubierta suele marcar la diferencia entre un producto que parece barato y uno que parece terminado.
El riesgo de ingeniería es la adhesión. Un recubrimiento mal adherido puede deslaminarse después de semanas de laminado y, aunque la falla parece ser un problema del recubrimiento, la causa principal suele ser la preparación de la superficie, la química de unión o el diseño del molde. Los productores confiables tratan el recubrimiento como un proceso con sus propias inspecciones (pruebas de extracción en muestras, programas de mantenimiento del molde y controles de dureza en la capa curada) en lugar de una simple operación de inmersión.
Ejemplo de rodamiento revestido Rodamiento rígido de bolas recubierto de PU PU608267 Un cojinete de base 608 con una capa de poliuretano moldeado para un funcionamiento silencioso y protección de la superficie en rodillos y sistemas deslizantes. Ver especificaciones del productoUna fábrica confiable realiza pruebas tres veces: en el acero entrante, en los pasos críticos de mecanizado y en los rodamientos terminados. Quitar cualquiera de las tres capas para ahorrar costos eventualmente se traduce en quejas por ruido, vida útil más corta o retornos de campo.
El ruido merece especial atención porque es la queja de calidad más común de los productos terminados y se decide por combinaciones de factores (grado de la bola, acabado de la pista de rodadura, limpieza y grasa) en lugar de una medición única. Calificar el 100% de la producción con bajo nivel de ruido es lo que separa a un rodamiento que tararea de uno que gime, y las técnicas detrás de esto forman una disciplina propia; este artículo sobre Cómo las fábricas controlan el ruido y la vibración de los rodamientos rígidos de bolas. los cubre en detalle.
La trazabilidad de lotes cierra el círculo. Cada lote de producción se vincula desde el número de calentamiento del acero y hacia atrás desde la lista de empaque, de modo que cuando un cliente informa un problema meses después de la entrega, la fábrica puede aislar los lotes afectados en lugar de adivinar. Esa capacidad permanece invisible hasta el día en que se necesita, y ese día decide si un reclamo se resuelve en días o se discute durante meses.
Dos cotizaciones para el mismo tamaño 608 pueden diferir en un tercio y ambos proveedores pueden ser completamente honestos. La diferencia casi siempre se esconde en cinco lugares, por lo que la costumbre práctica es anotar cada uno por escrito antes de comparar precios.
Cada línea no controlada es un riesgo de adquisición documentado. El acero no especificado genera quejas de ruido en los motores terminados; la falta de clasificación por vibración se convierte en devoluciones de productos minoristas; el sello incorrecto provoca pérdida de grasa en equipos húmedos. Ninguno de estos riesgos aparece en una lista de precios, razón por la cual deben figurar en la confirmación del pedido.
Un ejercicio útil es hacer a cada proveedor las mismas tres preguntas (qué acero, qué dureza, qué grado de vibración) y solicitar los informes que respalden las respuestas. Los proveedores que realizan pruebas periódicamente responden con documentos en horas; Los proveedores que se basan en afirmaciones responden con adjetivos. La velocidad y la sustancia de esa respuesta le dicen más sobre la fábrica que cualquier página de catálogo.
Los tamaños de catálogo estándar cubren la mayoría de las aplicaciones, pero los pedidos de mayor valor a menudo comienzan con un dibujo del cliente que ningún catálogo coincide, y ahí es donde se hace visible la profundidad del proceso de una fábrica.
El trabajo no estándar sigue una ruta fija: revisión de dibujos o muestras, confirmación de viabilidad del material y tolerancia, preparación de herramientas, producción de muestras, aprobación y luego fabricación por lotes con el mismo sistema de inspección que las piezas estándar. Las solicitudes típicas incluyen anillos interiores extendidos en uno o ambos lados para disposiciones de montaje especiales, versiones de dos hileras de tamaños pequeños, anchos especiales y rodamientos revestidos con perfiles o colores de banda de rodadura personalizados.
La decisión de personalizar es principalmente económica. Si un rodamiento estándar se puede adaptar con un espaciador o un cambio de diseño menor, esa ruta suele ser más barata y rápida. Si la arquitectura de la máquina depende de la pieza especial, como suele ocurrir en motores, sistemas deslizantes y equipos transportadores, entonces una fuente no estándar comprobada es mejor que rediseñar el producto alrededor de un tamaño de catálogo. La gama de piezas de anillo extendido, dimensiones especiales y rectificadas con precisión disponibles como rodamientos de precisión no estándar personalizados muestra cuán amplia es esa categoría en la práctica.
La mayoría están hechos de acero cromado con alto contenido de carbono, grado AISI 52100 (también vendido como 100Cr6, SUJ2 o GCr15), tratado térmicamente a 60-64 HRC. Los entornos corrosivos utilizan acero inoxidable AISI 440C para dureza con resistencia a la oxidación, o AISI 304 cuando la máxima resistencia a la corrosión es más importante que la capacidad de carga. El acero al carbono aparece principalmente en productos livianos y de bajo costo.
Las bolas se moldean en frío a partir de alambre con una costura flash, se suavizan, se tratan térmicamente y luego se muelen y se lapean entre placas ranuradas. Debido a que las bolas giran libre y aleatoriamente en esas ranuras, cada punto de la superficie se encuentra con el abrasivo por igual y los puntos altos se desgastan hasta que la esfera se promedia. El resultado se clasifica: el grado 100 permite aproximadamente 2,5 micras de desviación, el grado 10 permite 0,25.
Más alto significa más preciso, no universalmente mejor. Las clases ABEC (o ISO P) definen únicamente tolerancias dimensionales y de funcionamiento, no la calidad del acero, el ruido, los sellos o la lubricación. La mayoría de los motores, bombas y aparatos funcionan correctamente con P0/ABEC 1; Pagar por P5 o superior tiene sentido principalmente para husillos de alta velocidad o precisión. Relaciona la clase con la aplicación y ponlo por escrito en el pedido.
ZZ utiliza dos protectores metálicos sin contacto: baja resistencia, buena contra el polvo grueso y modesta protección contra el agua. 2RS utiliza dos juntas de contacto de goma que tocan el anillo interior: mucho mejor contra el polvo fino y la humedad, un par de torsión ligeramente mayor y un práctico techo de temperatura de alrededor de 110 °C. Los ambientes secos, rápidos y limpios son adecuados para ZZ; Los ambientes húmedos o polvorientos son adecuados para 2RS.
El revestimiento, moldeado alrededor del anillo exterior, amortigua el ruido, protege las superficies contra las que rueda el rodamiento y, con PU, agrega agarre y absorción de impactos para carros y transportadores. Perfiles como ranuras en V, ranuras en U y huellas planas se forman directamente en el molde, y los colores ayudan a identificar las líneas de productos. La calidad del recubrimiento depende principalmente de la adhesión, por lo que las pruebas de extracción de muestras son importantes.
Sí. Las fábricas con capacidad no estándar fabrican habitualmente anillos interiores extendidos, anchos especiales, versiones de doble fila y diseños recubiertos o ranurados a partir de dibujos o muestras de los clientes. La ruta es la revisión del dibujo, la viabilidad y las herramientas, la aprobación de la muestra y luego la producción por lotes, por lo que las preguntas prácticas que debe hacerle a un proveedor son sobre el tiempo de entrega de la muestra y la inspección aplicada al lote personalizado.
Productos
CONTÁCTENOS
Sitio móvil
Derechos de autor © Zhejiang Yingfei Biotechnology Co., Ltd.Reservados todos los derechos
 Fábrica de rodamientos para vehículos de motocicletas y automóviles al por mayor